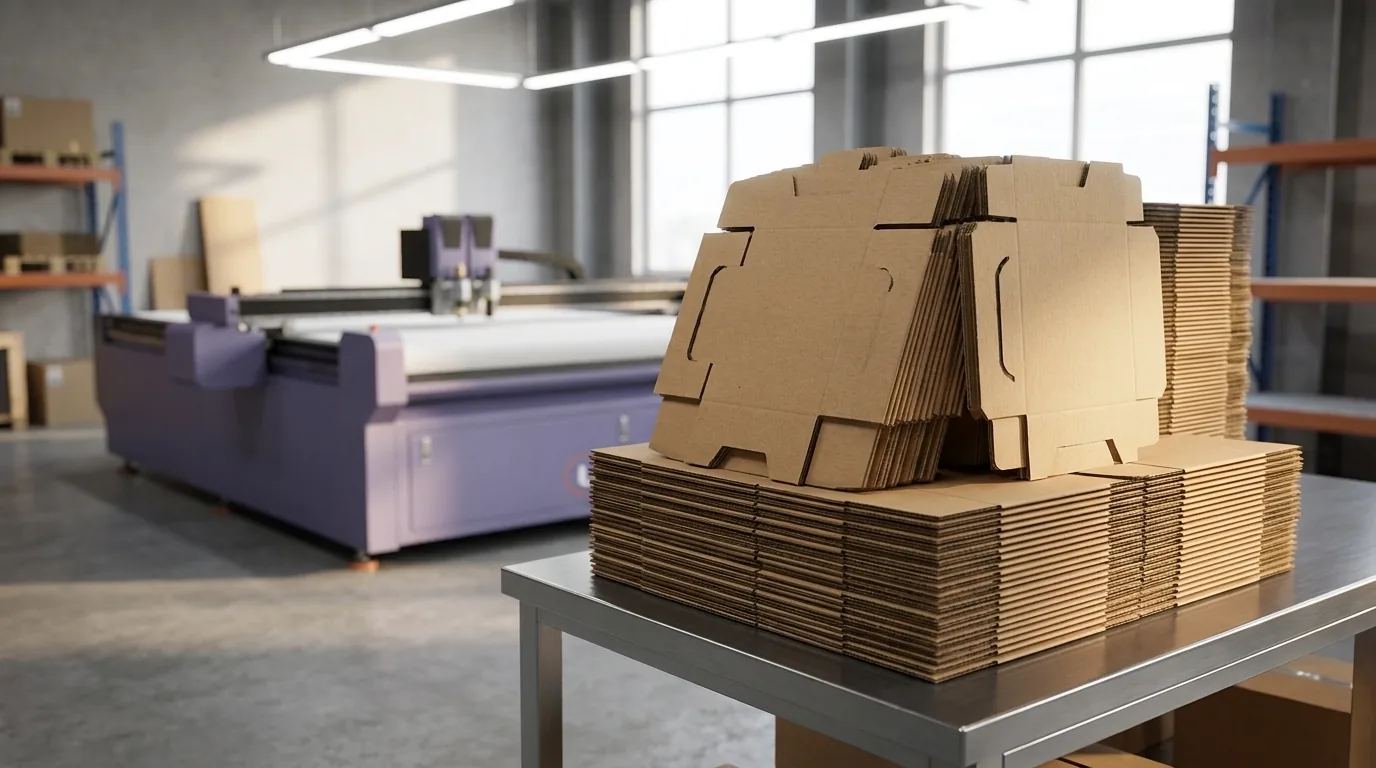
Dos máquinas cortan la misma hoja de cartón corrugado. Una lo hace con una matriz de regla de acero montada en un plato abatible que baja como una tapa. La otra lo hace con una cuchilla que sigue una trayectoria CAD, sin ninguna matriz en el edificio. A las dos se las llama con las mismas palabras —"troquelado" por un lado, "corte digital" por el otro— y en ese vocabulario compartido es donde se equivocan la mayoría de las decisiones de compra.
Un transformador que busca una troqueladora clamshell tiene en mente una máquina concreta: poca huella en planta, un plato abatible, un solo operador alimentando hojas a mano. La mayoría de las comparativas publicadas entre troquelado y corte digital describen en realidad otra cosa: troqueladoras automáticas de plato y prensas rotativas, máquinas que corren decenas de miles de hojas y cuestan diez veces más. El consejo no es falso. Está respondiendo a otra pregunta.
Este artículo separa las dos. Expone especificaciones reales de una troqueladora clamshell, incluidas las que no favorecen a una mesa digital, y después muestra dónde cambia realmente la economía. Si ya sabe que quiere producir sin matriz, la guía de compra de máquinas de corte sin matriz cubre esa decisión directamente.
Conclusiones clave
- Clamshell es una de las cuatro arquitecturas de troquelado, y la más barata de las cuatro con diferencia: un mercado distinto del de las automáticas de plato y las rotativas.
- Su cama alcanza 1800 × 3200 mm en los bastidores grandes, más grande que la mayoría de las mesas de corte digital que se venden hoy.
- Montar una matriz lleva 10–15 minutos. Calzarla hasta que cada borde corte limpio —el make-ready— puede llevar horas. Esa brecha, y no el montaje, es lo que elimina una mesa digital.
- Las dos máquinas se miden en unidades distintas: hojas por hora frente a metros por minuto de recorrido de cuchilla. Cualquier comparación de una sola cifra entre ambas es engañosa.
- El punto de equilibrio es una fórmula que usted puede correr con sus propios números, no un tamaño de lote fijo.
Respuesta Rápida
Una troqueladora clamshell presiona una matriz de regla de acero contra la hoja con un plato abatible, a unas 800–2.100 hojas por hora. Una mesa de corte digital mueve una cuchilla por una trayectoria CAD sin matriz alguna. El montaje difiere en minutos; el make-ready —calzar la matriz hasta que cada borde corte limpio— difiere en horas.
Qué Es Realmente una Troqueladora Clamshell
Una troqueladora clamshell es una prensa de plato plana con el plato superior abatible. El operador coloca la hoja sobre la cama inferior contra los topes de registro, y el plato superior baja sobre su bisagra para empujar una matriz de regla de acero a través del cartón. Un ciclo de cierre equivale a una hoja. En las máquinas antiguas las hojas se alimentan a mano; en las versiones semiautomáticas, con alimentadores de succión o de fricción.
El nombre viene del movimiento, no del mecanismo: las dos mitades se cierran y se abren como una concha. En los bastidores grandes el plato superior se acciona con una biela de doble articulación en lugar de una manivela simple, y así una máquina de huella moderada desarrolla varios cientos de toneladas de fuerza de cierre.
Las Cuatro Arquitecturas Detrás de un Solo Término
"Troquelado" describe una familia de procesos, no una máquina. Las diferencias que le importan a un comprador son cómo se aplica la fuerza, cómo se alimenta la hoja y cuánto cuesta la herramienta.
| Arquitectura | Cómo se aplica la fuerza | Tirada típica | Costo de matriz |
|---|---|---|---|
| Clamshell (plato abatible) | Plato plano cierra sobre cama plana; una hoja por ciclo | Cientos a pocos miles | $1.800–$4.100 |
| Plato automática | Misma geometría plano contra plano, hoja alimentada automáticamente | Miles a decenas de miles | $1.800–$4.100 |
| Plano-cilindro | La hoja pasa entre una cama plana y un cilindro giratorio | Decenas de miles | $1.800–$4.100 |
| Rotativa | Dos cilindros giratorios portan una matriz curvada | Alto volumen, tiradas largas | $7.500–$18.000 |
Los precios de herramienta anteriores corresponden a matrices de regla de acero planas y rotativas; una matriz RSC estándar más simple cuesta $1.200–$2.800. Esa diferencia de cuatro veces entre el escalón clamshell y el rotativo es la razón por la que los dos nunca deberían compartir una recomendación.
Por Qué la Distinción Importa al Buscar
Una planta que compara una clamshell usada con una automática de plato grande está comparando una máquina que cuesta menos que una furgoneta de reparto con otra que cuesta más que una casa. El consejo escrito para la segunda no se traslada. Cuando una página le dice que el troquelado solo tiene sentido por encima de 20.000 piezas, le está hablando de una rotativa o de una automática de plato, y puede que tenga toda la razón —para esa máquina. No está describiendo lo que hace una clamshell.
Especificaciones Reales: Tamaño, Tonelaje, Velocidad y Formato de Matriz
Estos son los rangos publicados por fabricantes de clamshell de bastidor grande. Cada modelo varía; lo que importa es el orden de magnitud en cada eje, porque eso es lo que separa una comparación real de una de folleto.
| Parámetro | Rango publicado | Qué significa en la práctica |
|---|---|---|
| Tamaño de cama | 1050 × 750 mm en bastidores pequeños; hasta 1800 × 3200 mm en los grandes | Los bastidores más grandes superan a la mayoría de las mesas de corte digital |
| Presión de plato | 1,5–3 t/dm²; hasta 550 t totales en bastidores grandes de doble biela | Lo que corta es la presión, no el filo de la cuchilla |
| Velocidad | 800–2.100 hojas/hora; 16–28 golpes/min en bastidores medianos | Un golpe produce una hoja, sea lo que sea que esté en la matriz |
| Formato de matriz | Regla de acero con respaldo de madera de 23,8 mm (0,937") estándar; 30 mm (1,18") disponible; 3" en modelos de boca ancha | La altura de la regla limita el grosor de cartón que la matriz puede abarcar |
| Techo de material | Corrugado hasta 15 mm; espuma rígida 6 mm; pulpa moldeada 3 mm; plástico 3 mm con plato caliente | Más allá de eso, la presión deforma el borde antes de cortarlo |
| Montaje | 10–15 minutos para montar y alinear una matriz | Excluye el make-ready, que es la cifra mayor |
Sobre el Tamaño de la Cama
La suposición de que una clamshell es una máquina de formato pequeño es falsa, y conviene decirlo sin rodeos: los bastidores clamshell grandes llegan a 1800 × 3200 mm. Nuestras propias mesas L10 y K10 llegan a 1600 × 2500 mm. En área de cama, gana la troqueladora.
No es una concesión retórica, es la preparación del argumento real. Si una clamshell ya cubre el tamaño de hoja y ya entrega una pieza cortada, plegada y separada en un solo golpe, entonces nadie compra una mesa digital por formato. La compra por lo que pasa entre trabajo y trabajo, y por lo que pasa cuando el pedido es de 200 piezas en lugar de 20.000. La comparación que decide la compra es el rendimiento por cambio de trabajo, no el área de cama.
El Tonelaje Es la Razón Física de Su Existencia
Una clamshell corta por presión. El plato reparte 1,5–3 toneladas por decímetro cuadrado sobre toda la cara de la matriz a la vez, y en un bastidor grande de doble biela la fuerza total de cierre llega a 550 toneladas. Por eso un solo golpe puede hundir una regla en 15 mm de corrugado de doble pared y dejar un borde cuadrado en lugar de uno aplastado.
Una mesa de corte digital funciona con el principio opuesto. Una cuchilla con un área de contacto muy pequeña concentra la fuerza en una trayectoria a la vez. No necesita tonelaje porque nunca tiene que comprimir la hoja entera. Los dos enfoques entregan una pieza cortada. Fallan de forma distinta: un plato aplasta cuando la presión es desigual o el cartón es demasiado denso, y una cuchilla desgarra cuando el material es demasiado fibroso o la profundidad está mal puesta.
El Costo Que Nadie Cotiza: Montaje vs. Make-Ready
Pregunte cuánto cuesta un cambio de trabajo en una clamshell y la respuesta suele ser "de diez a quince minutos". Esa cifra es correcta y también es la cifra equivocada. Mide el montaje de la matriz. No mide hacer que la matriz corte bien.
En el troquelado de plato son dos operaciones separadas con dos relojes separados. El montaje es mecánico: soltar la matriz vieja, sacarla, colocar la nueva contra el registro, cerrar los cierres, verificar la alineación. El make-ready es empírico: correr una hoja, mirar dónde la regla no cortó del todo y dónde cortó demasiado dentro de la platina de corte, y corregir.
Qué Es Realmente el Calzado de la Matriz
Una matriz de regla de acero parece un solo plano de filo. No lo es. La regla se dobla, se une y se asienta en un respaldo de madera o sintético a mano, y la altura del filo resultante varía en fracciones de milímetro a lo ancho de la matriz. En corrugado de 15 mm, esa variación basta para convertir un corte limpio en una lengüeta colgante.
Por eso el operador calza. Se ponen suplementos finos de papel o cinta detrás de los puntos bajos de la matriz, bajo la regla, para levantarlos. Correr una hoja, encontrar el siguiente punto bajo, calzar otra vez. Repetir hasta que cada borde de cada pieza del trazado corte exactamente —sin pasarse, porque cortar dentro de la platina acorta su vida. Eso es el make-ready, y es trabajo manual cualificado que no se puede programar.
La literatura técnica sobre el proceso es franca con el rango: según el trabajo y su complejidad, puede llevar varias horas. No varios minutos. Varias horas, en una matriz que tardó diez minutos en montarse.
Por Qué Esta Es la Comparación Que Importa
Una mesa de corte digital no tiene paso de make-ready. La profundidad es un número introducido en el archivo del trabajo, sostenido por un cabezal servo o neumático, y es idéntica para la primera pieza y para la diezmilésima. No hay suplemento, no hay hoja de prueba, no hay iteración. Cargar un trabajo nuevo es cargar un archivo nuevo.
Así que la comparación honesta de cambio de trabajo no es 15 minutos contra 3 minutos. Es 15 minutos más un make-ready de duración abierta contra la carga de un archivo. En un trabajo repetido, con la matriz ya calzada y en el estante, la clamshell gana esa carrera con holgura. En una matriz nueva, un trazado revisado o un grado de cartón para el que la matriz no se cortó, puede perder por horas, y la pérdida cae justo en las tiradas cortas donde el margen ya era el más estrecho.
Dos Unidades de Productividad Distintas
La capacidad de una clamshell se cotiza en hojas por hora. La de una mesa digital, en metros por minuto de recorrido de cuchilla, a veces en milímetros por segundo. Poner esas dos cifras en la misma tabla produce una comparación que parece rigurosa y no significa nada, porque las unidades miden cosas distintas.
Qué Le Compra un Golpe
Un golpe de clamshell es una operación paralela. Todo lo que está en la matriz se corta, se pliega y se perfora en el mismo instante. Anide veinte piezas pequeñas a lo ancho de la hoja y un golpe sigue entregando veinte piezas, al mismo ritmo que una sola. La complejidad de forma es casi gratis, siempre que la matriz quepa en la cama y el tonelaje cubra la longitud de regla.
Las cifras publicadas van de 800 a 2.100 hojas por hora: un bastidor grande nominal de 800–1.000, un modelo hidráulico mediano de 1.500–2.100, y bastidores cotizados a 16–28 golpes por minuto que salen a unas 960–1.680 hojas por hora a una hoja por golpe. A esos ritmos, y con la matriz ya calzada, una clamshell puede superar a una mesa digital de un solo cabezal en volumen puro.
Qué Le Cuesta una Pasada
Un corte digital es una operación serie. El cabezal sigue una trayectoria y el tiempo es proporcional a su longitud: cada contorno de pieza, cada pliegue, cada perforación suma distancia. Un trazado con veinte piezas intrincadas tarda mucho más por hoja que un trazado con un solo rectángulo, aunque ambos sean el mismo cartón y la misma área.
Esto corta en las dos direcciones. Un mejor anidado significa más piezas por hoja, lo que baja el costo de material por pieza, pero también alarga la trayectoria, lo que sube el tiempo de máquina por hoja. Los dos efectos hay que optimizarlos juntos, y para eso existe el software de anidado. Una mesa que se anuncia a 120 m/min está anunciando el recorrido sin carga entre cortes, no la velocidad a la que corta corrugado: esa la fijan la cuchilla, el cartón y la profundidad, y es mucho menor.
La Única Conversión Justa
Para comparar con honestidad, convierta las dos a piezas terminadas por hora para un trabajo concreto: el mismo cartón, el mismo trazado, el mismo tamaño de lote, incluidos el cambio de trabajo y el make-ready prorrateados a lo largo de la tirada. Cuando los dos lados están en piezas por hora para su trabajo, la decisión suele tomarse sola, y con frecuencia contradice el último folleto que usted leyó.
Costo y Formato de Matriz: Qué Consume Realmente una Clamshell
La herramienta estándar de una clamshell es regla de acero con respaldo de madera de 23,8 mm (0,937"), con 30 mm (1,18") disponible y hasta 3" en modelos de boca ancha construidos para trabajo de corte blando. Esa especificación importa porque fija un piso al grosor de cartón que una matriz puede abarcar y un techo a cuánto se puede reafilar la matriz antes de que la regla quede demasiado corta para asentarse.
Frente a los tres escalones de herramienta que usa este sitio, una matriz de clamshell cae en la banda plana de $1.800–$4.100 por matriz. Una matriz RSC estándar es más barata, $1.200–$2.800; una rotativa es mucho más cara, $7.500–$18.000. La matriz es duradera y reutilizable —se puede guardar en el estante, reafilar y volver a correr la temporada siguiente— y eso es la parte más fuerte del argumento clamshell en cualquier trabajo que se repita.
Una capacidad que sorprende a los compradores: una troqueladora de plato puede hacer kiss-cut en material autoadhesivo. Las listas de materiales de los fabricantes incluyen adhesivos con kiss-cut —pegatinas, etiquetas y transferibles— porque una regla rectificada a una altura controlada se detiene en el soporte igual que una cuchilla de kiss-cut (corte parcial). Donde una mesa digital se adelanta no es en la capacidad sino en el control: fijar la profundidad numéricamente a una precisión de procesamiento de ±0,01 mm en lugar de ajustarla calzando una regla. La guía de la técnica de kiss-cut cubre cómo se configura y se verifica ese control de profundidad.
Dónde Gana una Mesa de Corte Digital
Cuatro cosas, y todas tienen que ver con el espacio entre trabajos más que con el trabajo mismo.
- Sin herramienta, y por lo tanto sin plazo de herramienta. Una forma nueva es un archivo nuevo. No hay cotización que pedir, ni matriz que encargar, ni espera de 2–5 semanas, ni cantidad mínima impuesta por el costo de la matriz.
- Sin make-ready. La profundidad está programada, así que la primera hoja y la última se cortan con el mismo ajuste, sin iteración de calzado.
- Flexibilidad de anidado. Los trazados se pueden reanidar por trabajo para aprovechar recortes y pedidos mixtos que una matriz fija no admite.
- Control de profundidad para trabajo multicapa. El kiss-cut, el hendido y la perforación se fijan numéricamente, con registro por cámara a 0,025 mm en hojas impresas.
El comportamiento de los materiales por grado de cartón, espumas y plásticos se cubre aparte en la referencia de compatibilidad de materiales, y la configuración de gran carga de una mesa de producción se describe en la página de la máquina de corte automatizada L10.
La Fórmula del Punto de Equilibrio
Los umbrales de tamaño de lote se citan como cifras fijas —5.000 piezas, 8.000 piezas— como si fueran física. Son aritmética. El umbral es simplemente dónde la herramienta que usted evita iguala el costo horario extra de cortar en digital:
Lote de equilibrio = costo de la matriz ÷ penalización por pieza de cortar en digital
donde la penalización por pieza = (tiempo de ciclo digital por pieza − tiempo de ciclo clamshell por pieza) × tarifa de mano de obra
Córrala con números reales. Una matriz plana de gama media a $2.950 contra una penalización de $0,50 por pieza da 2.950 ÷ 0,50 ≈ 5.900 piezas. Una matriz más barata de $1.800 contra una penalización menor de $0,30 da 6.000 piezas; una matriz de $4.100 contra una penalización de $1,00 da 4.100. La respuesta se mueve con el precio de la matriz y la tarifa de mano de obra, y por eso exactamente un umbral publicado vale menos que la fórmula que lo produce.
Dos advertencias al correrla. Primera: la penalización puede volverse negativa, porque en un trazado complejo una mesa digital puede producir una pieza más rápido que un plato alimentado a mano, y en ese caso no hay punto de equilibrio y la mesa digital gana desde la primera pieza. Segunda: la fórmula ignora el make-ready, que empuja el cruce todavía más hacia lo digital en cualquier trabajo con matriz nueva.
Dónde Sigue Ganando la Clamshell
En bastantes trabajos, y vale la pena precisar en cuáles.
Cartón grueso y denso. Una clamshell maneja corrugado hasta unos 15 mm, espuma rígida hasta 6 mm y la mayoría de los plásticos hasta 3 mm. Una cuchilla también puede cortarlos, pero en cartón muy grueso la presión de cara completa del plato produce un borde más cuadrado, porque el material se comprime y se cizalla en una sola acción en lugar de rebanarse progresivamente. Lo mismo aplica a la pulpa moldeada, donde 3 mm ya es el límite práctico.
Cualquier trabajo que se repita. Una vez que una matriz está calzada y en el estante, su costo de make-ready está hundido. Cada repetición es producción pura a varios cientos o dos mil hojas por hora. Una mesa digital tiene que recortar cada hoja para siempre, así que en una pieza estable y de alto volumen nunca alcanza en tiempo de máquina.
Formas con detalle interno extremo en una sola pasada. Una matriz puede perforar, plegar, repujar y cortar en un golpe. Una mesa digital ejecuta esas operaciones como pasadas de herramienta separadas, así que un trazado con muchos detalles pequeños paga cada uno en secuencia.
Vida útil del activo. Los bastidores de plato grandes se diseñan para una vida de servicio de 25–30 años, frente a 5–7 años de las prensas de gama baja. Reparta un precio de compra modesto entre tres décadas y el costo de capital por año se vuelve muy pequeño, y ese es el argumento para comprar una máquina usada sólida en lugar de la más barata disponible. Para trabajo de muestras y lotes pequeños del lado digital, la cortadora industrial estándar K8 es la configuración de entrada.
Comprar de Segunda Mano: Qué Se Desgasta Realmente
Una clamshell usada puede ser una excelente compra, porque el mecanismo es simple y el bastidor sobrevive a casi todo lo que va atornillado encima. Lo que falla es predecible, y cada falla se manifiesta como tiempo de make-ready más que como avería.
- La platina de corte. La superficie sacrificable bajo la hoja recibe cada golpe de regla. Una platina gastada ya no está plana, así que la matriz hay que calzarla de forma desigual para compensar, y el tiempo de make-ready crece trabajo a trabajo. Confirme que la platina se puede reemplazar y cotice la pieza antes de comprar.
- Desgaste de bielas y bisagra. La holgura en la bisagra o en la articulación de la biela permite que el plato cierre ligeramente fuera de paralelo. El síntoma es una matriz que corta de un lado de la cama y se queda colgando del otro, por más cuidado con que se calce.
- Fijación y registro de la matriz. Los cierres gastados hacen que la matriz se desplace a mitad de tirada, y eso aparece como registro inconsistente más que como falla mecánica.
- Hidráulica y sellos. En bastidores hidráulicos, el estado de los sellos fija tanto la velocidad de ciclo como la repetibilidad posicional. Pida el historial de servicio, no solo el contador de horas.
- Disponibilidad de repuestos. Una máquina de 25 años de un fabricante que todavía suministra piezas es un activo distinto de una cuyo fabricante cerró. Esa sola pregunta puede pesar más que cualquier otra especificación de la ficha.
La prueba práctica es llevar una matriz. Móntela, corra hojas y cronometre el make-ready desde platina desnuda hasta corte limpio. Si una máquina que debería calzarse en cuarenta minutos tarda tres horas, la platina o el paralelismo están gastados, y usted acaba de medir el costo en la única unidad que importa.
Preguntas Frecuentes
¿Una troqueladora clamshell es lo mismo que una troqueladora?
No. Clamshell es una arquitectura concreta: un plato abatible que cierra plano contra una cama plana, una hoja a la vez. Las troqueladoras automáticas de plato, las planas de cilindro y las rotativas también son troquelado, pero alimentan y aplican la fuerza de otra manera, corren volúmenes mucho mayores y cuestan un orden de magnitud más.
¿Cuántas hojas por hora corre una troqueladora clamshell?
Las cifras publicadas se sitúan entre 800 y 2.100 hojas por hora. Un bastidor grande está nominal en torno a 800–1.000, un modelo hidráulico mediano llega a 1.500–2.100, y los bastidores cotizados a 16–28 golpes por minuto salen a unas 960–1.680 hojas por hora a una hoja por golpe. Como un golpe produce una hoja sin importar cuántas piezas vayan anidadas, la complejidad de forma apenas cambia esa cifra.
¿Puede una troqueladora clamshell hacer kiss-cut en etiquetas?
Sí. El kiss-cut de material autoadhesivo es una capacidad estándar de las troqueladoras de plato, y las listas de materiales de los fabricantes incluyen adhesivos con kiss-cut: pegatinas, etiquetas y transferibles. Una mesa digital añade profundidad controlada, manteniendo una precisión de procesamiento de ±0,01 mm contra el soporte al fijar un número en lugar de calzar una regla.
¿Qué grosor de cartón corrugado puede cortar una troqueladora clamshell?
Hasta unos 15 mm en bastidores grandes. Las mismas máquinas listan espuma rígida hasta 6 mm, pulpa moldeada hasta 3 mm y la mayoría de los plásticos hasta 3 mm con plato caliente. El límite es la presión y la distorsión del borde, no el alcance de la cuchilla, y por eso el cartón muy grueso o muy denso suele empujar el trabajo hacia otro proceso.
¿Cuánto tarda el make-ready en una troqueladora clamshell?
Montar la matriz lleva 10–15 minutos. El make-ready —calzar la matriz hasta que cada borde corte exactamente sin entrar en la platina— es un paso aparte y depende de la complejidad; la literatura técnica lo sitúa desde bastante menos de una hora hasta varias horas. Una mesa de corte digital no tiene paso de make-ready alguno, porque la profundidad se fija en el software.
¿Cuándo conviene una mesa de corte digital frente a una troqueladora clamshell?
El punto de equilibrio es el costo de la matriz dividido por la penalización por pieza de cortar en digital. Una matriz de $2.950 contra una penalización de $0,50 por pieza cruza alrededor de 5.900 piezas. Corra la misma fórmula con su cotización de matriz, su tarifa de mano de obra y sus tiempos de ciclo para obtener su propio número.
Si su mezcla se está desplazando hacia tiradas más cortas y más revisiones, la pregunta de trabajo deja de ser qué máquina es más rápida y pasa a ser qué máquina puede aceptar un trabajo nuevo sin comprar herramienta. Eso se cubre de principio a fin en nuestra guía de máquinas de corte digital.