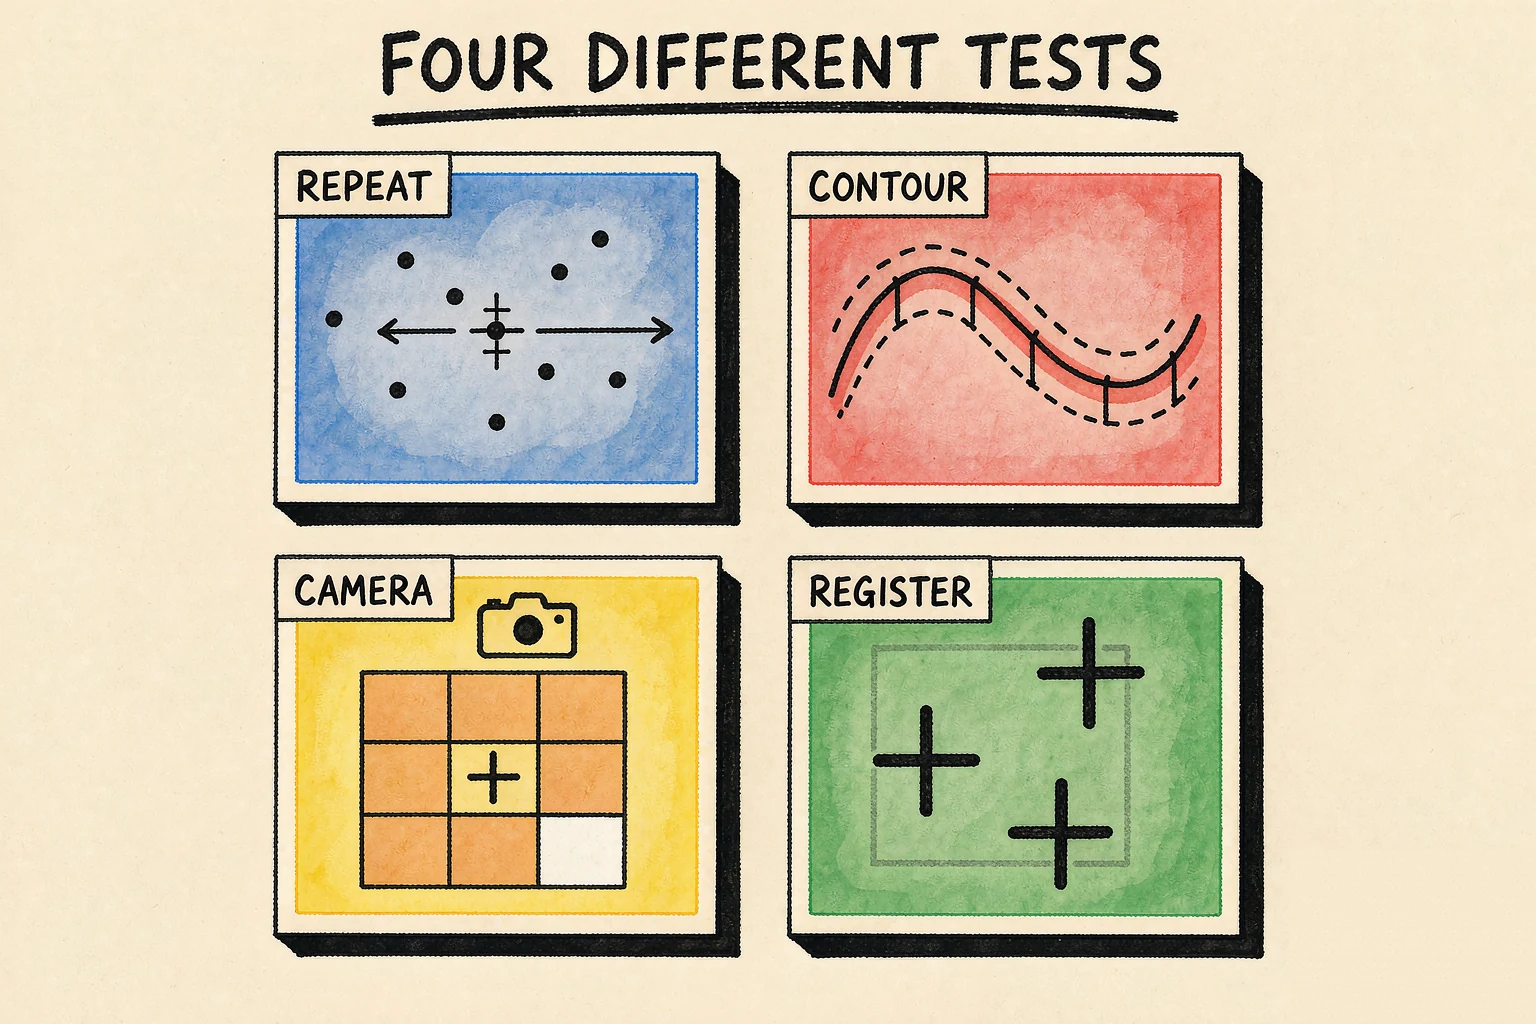
En las páginas de producto de la K8, la L8, la K10, la L10 y la G6 aparecen cuatro cifras de precisión: precisión de repetibilidad, precisión de contorno, resolución del sistema de visión y registro en las marcas. Cada una se mide de forma distinta, supone condiciones distintas y falla de una manera distinta. Tratarlas como intercambiables es cómo se equivocan las decisiones de compra.
Valores de calibración en fábrica y cómo utilizarlos
Cada cifra de esta página se mide durante la calibración en fábrica bajo condiciones controladas y se cita de forma consistente en nuestras páginas de producto y guías. Úselas para comparar configuraciones y capacidad y, después, pase su propio material por la comprobación de tres pasos del final de esta página: un valor de calibración es un punto de partida, no un sustituto de un corte en su propio material.
Las cuatro cifras y qué mide realmente cada una
Cada número responde a una pregunta distinta. La repetibilidad describe la cadena de movimiento; la precisión de contorno, un corte de carrera corta; la resolución de visión, la cámara; y el registro, el resultado en las marcas impresas. Ninguna cifra única de «precisión» cubre las cuatro.
| Métrica | Valor | Qué mide | Medida bajo |
|---|---|---|---|
| Precisión de repetibilidad | ±0,02 mm | Dispersión de las posiciones de retorno del cabezal en el mismo punto comandado — un solo eje, carrera completa, bidireccional | Definida en la primera subsección |
| Precisión de contorno (mecanizado) | ±0,01 mm | Desviación del contorno de corte respecto a su trayectoria programada en cortes de carrera corta, sin corrección por visión | Definida en la segunda subsección |
| Resolución del sistema de visión | 0,025 mm/px | Paso de píxel de la cámara industrial de registro — el incremento más pequeño que el sistema puede direccionar | Definida en la tercera subsección |
| Registro en las marcas | 0,025 mm | Desalineación residual entre la línea de corte y el gráfico impreso en las marcas de registro, después de la alineación de la hoja completa | Definida en la tercera subsección |
Precisión de repetibilidad: ±0,02 mm
Es el piso mecánico de todo el sistema. El cabezal vuelve al mismo punto comandado a lo largo de un solo eje, recorriendo la carrera completa en ambos sentidos; la cifra describe la dispersión de esas posiciones de retorno, no la mejor de ellas. Como absorbe todo lo que hay en la cadena de movimiento —desgaste de piñón y cremallera, alineación de las guías, respuesta del servo, dilatación térmica a lo largo de un turno—, es la más gruesa de las cuatro cifras. La repetibilidad de una máquina es lo que su décimo trabajo del día hereda del primero.
Planifique con ±0,02 mm como la envolvente que la máquina mantiene en todo su recorrido, no como un número de mejor caso sacado de una pasada favorable. El material de muestra, la profundidad de corte y la temperatura ambiente mueven el resultado; anote esas condiciones al hacer la comprobación de más abajo.
Precisión de contorno: ±0,01 mm
La precisión de contorno describe cuánto puede desviarse la línea de corte respecto a la trayectoria programada en contornos de carrera corta, medida sin corrección por visión para que el resultado aísle al sistema de corte en sí. La cifra es menor que la de repetibilidad por una razón mecánica, no comercial: una carrera corta no acumula el error de la carrera completa. Nunca se le pide al cabezal que encuentre un punto en el extremo lejano de la mesa, solo que siga un contorno de unos cientos de milímetros, donde esa misma cadena de movimiento tiene mucho menos margen para derivar.
La lectura equivocada más común de esta cifra es tomarla como una garantía de posición en toda la mesa. No lo es. Si su trabajo depende de que los detalles caigan en el mismo lugar en toda la hoja, las cifras que le importan son la repetibilidad y el registro, no la precisión de contorno por sí sola. El sustrato, la herramienta, el tamaño de contorno, la profundidad de corte y el número de muestras deben fijarse antes de que una cifra de contorno signifique algo.
Resolución de visión y registro: un sistema, dos campos
La cifra de 0,025 mm aparece dos veces en nuestras especificaciones porque es un sistema descrito por dos campos, no dos mediciones independientes. La cámara industrial de registro resuelve 0,025 mm por píxel, y ese paso de píxel es también el incremento de registro más pequeño sobre el que el sistema puede actuar. Citada como cifra de registro, 0,025 mm es un píxel: una cota conservadora más que un límite físico, ya que el error real de cuantización es medio píxel por cada lado.
El registro funciona como una corrección de hoja completa, no continua: la cámara lee las marcas impresas, el sistema calcula el desplazamiento y la rotación entre el archivo de corte y la hoja impresa real, y la trayectoria se compensa una vez. La cifra aplica, por tanto, en las marcas de registro. En toda la hoja, la desalineación residual depende de la precisión de registro de la propia impresión y de la estabilidad dimensional del sustrato, y normalmente es mayor que la cifra en las marcas; en un sustrato estirado o hinchado por humedad, notablemente mayor. El campo de visión de la cámara, el tipo de marca y la interpolación subpíxel afectan al resultado; fíjelos antes de comparar lecturas.
Para el flujo completo de visión, vea nuestra guía de registro por visión CCD.
Los elementos de máquina detrás de las cifras
Las especificaciones son aguas abajo del hardware, así que el hardware merece su propia frase. El comportamiento de posicionamiento se apoya en una transmisión de piñón y cremallera rectificada y en guías lineales; la sujeción por vacío —una bomba de vacío refrigerada por aire de 7,5 kW en los modelos tratados aquí— mantiene plano el material delgado, lo que importa porque una hoja que se levanta o se corre bajo la cuchilla vuelve irrelevante de golpe toda cifra de precisión de esta página. Las herramientas oscilantes trabajan a alta frecuencia sobre una carrera seleccionable, y eso es lo que mantiene el corte limpio en materiales gruesos o fibrosos en lugar de desgarrarlos. Ambas cosas se ajustan por material en lugar de citarse como una cifra única, porque una frecuencia que da un borde limpio en espuma desgarra un panel laminado.
Cómo leer una ficha técnica
Tres condiciones deciden si una cifra de precisión se puede comparar: qué se midió, bajo qué condiciones y en qué máquina. Pida el material de muestra, la profundidad de corte, el número de muestras y la temperatura ambiente detrás de una cifra de repetibilidad o de contorno; para una cifra de visión, pida el campo de visión de la cámara, el tipo de marca y si se usa interpolación subpíxel. Un número sin sus condiciones de medición no se puede comparar con el de otro fabricante, incluidas las nuestras.
La frecuencia y la carrera de oscilación se ajustan por material en lugar de citarse como especificaciones fijas, porque una frecuencia que da un borde limpio en espuma desgarra un panel laminado. Del mismo modo, la velocidad de desplazamiento en vacío no es productividad de producción: la calidad de corte a velocidad de producción es lo que paga la máquina.
Compare nuestras cifras contra nuestras propias cifras, y contra las de un competidor solo cuando ambas se tomaron con el mismo archivo, el mismo material y el mismo procedimiento. Para su propio trabajo, el corte de muestra de más abajo resuelve más que cualquier tabla.
Cuatro límites que conviene conocer
- El registro de 0,025 mm aplica en las marcas. En la hoja completa mandan el registro de impresión y la estabilidad del sustrato, y quedan fuera del control de la máquina.
- ±0,01 mm es la desviación de contorno en carrera corta, no una garantía de posicionamiento en toda la mesa.
- Las cifras de distintos fabricantes no son directamente comparables salvo que se hayan tomado con el mismo archivo de prueba, el mismo material y el mismo procedimiento.
- La velocidad de desplazamiento en vacío no es productividad. La velocidad de desplazamiento vende máquinas; la calidad de corte a velocidad de producción es lo que las paga.
Cómo comprobar las cifras con su propio material
No necesita nuestra colaboración para probar la mayor parte de esta página. Tres pasos, una tarde:
1. Corte cinco contornos cuadrados idénticos desde el mismo archivo, en la misma posición de la hoja, en su material de producción y con la herramienta que realmente usa. Un cuadrado de 100 mm es un tamaño práctico. Anote material, herramienta, profundidad de corte y temperatura de la hoja: sin eso, la medición no tiene contexto. 2. Mida cada contorno con un calibrador o un instrumento óptico. Registre las dimensiones y la posición reales frente a la trayectoria programada, y quédese con la desviación mayor. Es su comprobación de realidad de la precisión de contorno. 3. Repita el paso uno cerca de la esquina lejana de la mesa. La diferencia entre la desviación en el centro y en la esquina lejana es el número que decide si su trabajo a tamaño completo sale consistente: regístrelo junto a los otros dos.
Si prefiere ver el ensayo ejecutado en nuestro piso, envíenos su material y su archivo: cortamos piezas de muestra y devolvemos resultados en 24 a 48 horas.
Dónde se ve esto en el piso de producción
En gráficos impresos, el registro es la diferencia entre una hoja vendible y desperdicio: un corte compensado se mantiene dentro de la tolerancia del arte en las marcas, mientras que uno no compensado deriva de forma visible hacia el borde lejano, y de la manera más cara en la última hoja de una tirada larga, cuando el costo del material y la presión del plazo se suman contra una reimpresión. En trabajo de prototipo y tirada corta, el par que importa es precisión de contorno y repetibilidad: si la décima unidad cortada hoy coincide con la primera, sin un corte de prueba en medio. Y en material delgado o flexible, todo lo anterior está aguas abajo de la sujeción: si la bomba y la mesa no mantienen quieta la hoja, ninguna especificación de cámara o de servo salva el trabajo.
Páginas relacionadas
- Cortadora de mesa plana K8 — la configuración de muestras y tirada corta
- Guía de registro por visión CCD — cómo lee y corrige el sistema de visión
- Línea de producto completa — los cinco modelos y sus configuraciones
- Preguntas frecuentes — materiales, archivos y pedidos