Pregunte qué grosor puede cortar una máquina de corte digital y la respuesta llega como un rango: de 0,1 mm a 50 mm. Es una afirmación verdadera y a la vez engañosa. Ningún cabezal cubre ese rango por sí solo. La cifra es la unión de cinco cabezales distintos, cada uno con su propio techo, y el techo casi nunca lo pone el material: lo pone la cuchilla.
Esa distinción importa en cuanto el trabajo cae fuera del centro cómodo. Un comprador que compara máquinas por el rango de portada acabará especificando una configuración que no puede cortar el tablero que tiene delante, o pagando por un cabezal que nunca necesitó. El límite es mecánico y es predecible en cuanto se sabe qué parte de la herramienta se agota primero.
Esta guía trata el eje del grosor por separado. No repite la matriz de material a cabezal: eso está en la referencia de cabezales y en la guía de compatibilidad de materiales. Aquí se responde qué fija el suelo, qué fija el techo, por qué los dos no tienen relación y qué medir antes de firmar una especificación.
Puntos clave
- «De 0,1 a 50 mm» es la unión de cinco cabezales, no el recorrido de una máquina.
- El techo lo fija la cuchilla expuesta, no la longitud total de la cuchilla.
- La cuchilla más corta que atraviesa el material suele ser la más precisa.
- El suelo es otro problema: por debajo de cierto grosor el material deja de sostenerse, y la rigidez a la flexión cae con el cubo del grosor.
- El espesor nominal no es el que encuentra la cuchilla. El vacío comprime el material blando y la profundidad debe fijarse sobre la medida comprimida.
Respuesta rápida
Una cortadora plana digital cubre aproximadamente de 0,1 mm a 50 mm, pero solo mediante cabezales intercambiables: la cuchilla de arrastre trabaja de 0,1 a 3 mm, la cuchilla oscilante hasta 50 mm y la herramienta de corte en V de 3 a 50 mm. El techo lo fija el voladizo de la cuchilla —cuanto más expuesta, más se desvía— y el suelo lo fija la rigidez a la flexión del propio material, que cae con el cubo del grosor.
Por qué 0,1–50 mm no es un solo número
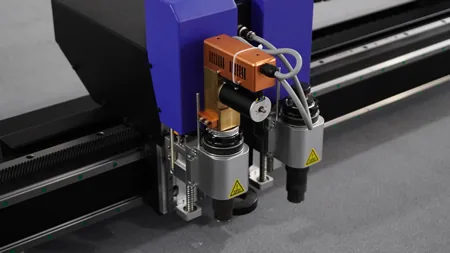
Los cinco cabezales comparten un carro, un pórtico y una mesa de vacío. Lo que no comparten es alcance. Cada uno es un mecanismo distinto con una relación distinta frente al material: la cuchilla oscilante vibra en vertical y aserra, la cuchilla de arrastre remolca una hoja que gira libremente y corta por deslizamiento, la rueda de hendir marca una línea de pliegue sin separar nada, la cuchilla de kiss-cut se detiene dentro de un laminado en la interfaz del liner y la herramienta de corte en V fresca una ranura con un ángulo fijo. Cuatro modos de fallo en los extremos, no uno.
Por eso una especificación de 0,1–50 mm describe una plataforma con el juego completo de cabezales, no la máquina que aparece en el presupuesto. Se derivan dos consecuencias. El extremo bajo pertenece casi por completo a la cuchilla de arrastre, así que en un trabajo de espuma de 30 mm el rango útil empieza donde la cuchilla oscilante se vuelve estable: la cifra de 0,1 mm es irrelevante. Y una máquina cotizada con menos cabezales tiene un rango real más estrecho aunque la cifra de plataforma sea idéntica, que es cómo dos presupuestos de la «misma» máquina de 50 mm pueden diferir en un factor de dos y ambos ser honestos.
El límite superior es el voladizo, no la longitud de la cuchilla
Una cuchilla se comporta como una viga en voladizo. La parte sujeta en el portaherramientas está fija; la parte que sobresale de la guía es una viga libre en el aire, y una viga cargada lateralmente en su punta se flexiona. La resistencia de corte es exactamente esa carga lateral, aplicada de forma continua a lo largo de la longitud expuesta.
La firma del fallo es específica. La parte superior, rígida, sigue la trayectoria programada; la punta se queda atrás respecto a la dirección de avance y se desvía. El corte entonces no está en el lugar equivocado: está en el ángulo equivocado. Los bordes salen en bisel en lugar de verticales, las curvas se aplanan y las piezas miden de más en la cara inferior mientras la cara superior mide correcto. Un operario que solo mide por arriba dará el trabajo por bueno.
La longitud de la cuchilla solo importa a través del voladizo. Una cuchilla larga montada corta tiene poco voladizo y se comporta como una corta. La variable que gobierna la precisión es la distancia de la guía a la punta, así que el ajuste correcto es la exposición mínima que todavía atraviesa el material y apenas entra en la placa de sacrificio. De ahí una regla que va contra el instinto de compra: la cuchilla más corta que puede atravesar el material con seguridad suele ser la más precisa. Las cuchillas largas existen para llegar más hondo, no para cortar mejor.
La recomendación del sector es numérica. Elija una cuchilla al menos 5 mm más larga que el espesor del material, y no más, con longitudes habituales de 10 a 45 mm y hojas especiales por encima de 100 mm solo para bloques de espuma y trabajos de esa profundidad. El espesor de la hoja es la segunda palanca: el stock común es de 0,63 mm, 1,0 mm y 1,5 mm, y la rigidez escala con el cubo del espesor como en cualquier viga. Las dos palancas negocian igual: estabilidad comprada a cambio de alcance o de detalle.
El catálogo de cuchillas contiene la prueba. Tome dos hojas oscilantes del mismo fabricante: una tiene 36 mm de longitud total y una profundidad máxima de corte de 5 a 6 mm, casi toda ella mango, y esa sección expuesta tan corta es justamente la razón de que dure más que hojas más largas en caucho denso y juntas. La otra corta hasta 15 mm, y la propia nota del fabricante advierte de que la hoja larga es propensa a deformarse lateralmente y a astillarse en material duro. La longitud total y la profundidad de corte no son la misma magnitud, y la hoja que corta más hondo es la más débil. Una ficha que solo indica la longitud de la cuchilla no dice casi nada sobre lo que va a cortar.
Grosor por cabezal — y los dos cabezales que no encajan en la tabla
Reunir cinco cabezales en una sola tabla de grosor tropieza de inmediato con un problema: tres tienen un rango de trabajo en milímetros y dos no. Informar de los dos sin rango parece un dato que falta. No lo es: es una diferencia de categoría, y aplastarla en una columna de milímetros sería el error.
| Cabezal | Grosor de trabajo | Qué fija el límite | ¿Se mide en mm? |
|---|---|---|---|
| EOT — cuchilla oscilante | hasta 50 mm | El voladizo y la carga lateral; la espuma y el corrugado perdonan mucho más que un tablero denso del mismo grosor | Sí |
| DCT — cuchilla de arrastre | 0,1–3 mm | El offset de la cuchilla y la fuerza lateral que genera en cada giro, no el alcance | Sí |
| VCT — herramienta de corte en V | 3–50 mm | La profundidad de ranura necesaria para plegar, que depende del tablero y no de la cuchilla | Sí |
| CCT — rueda de hendir | No se declara en mm | La rueda forma una línea de pliegue y nunca entra en el material, así que no hay profundidad que alcanzar | No — se define por gramaje y calidad de pliegue |
| KCT — kiss-cut | No se declara en mm | La profundidad es un presupuesto de tres capas: hay que seccionar cara y adhesivo y preservar el liner | No — se define por el liner, no por el grosor total |
El hendido es el caso más claro de por qué conviene mantener las categorías separadas. Su función es aplastar una línea en el tablero para que el pliegue caiga donde lo diseñó el proyectista, y el tablero nunca se separa. Preguntar qué grosor corta es la pregunta equivocada; la correcta es qué gramajes marca sin agrietar el recubrimiento. Un cartón gris de 600 g/m² y un estucado de 300 g/m² son los dos «una hoja» y los dos se marcan, con ajustes que no tienen nada que ver con una cifra en milímetros.
El kiss-cut es más sutil porque sí implica una profundidad en milímetros, aunque no la del material. La cuchilla debe atravesar la cara impresa y el adhesivo y detenerse en el liner, así que la dimensión que manda es el espesor del liner que hay debajo, no la pila de arriba: de 23 a 50 µm en PET y de 50 a 75 µm en glassine. Un trabajo descrito como «etiqueta de 0,5 mm» no dice nada utilizable sobre el ajuste de profundidad. La guía de kiss-cut desarrolla ese presupuesto completo.
La lectura práctica del 0,1–50 mm de la plataforma es, por tanto: de 0,1 a 3 mm corresponde a la cuchilla de arrastre; de 3 a 50 mm se reparte entre la cuchilla oscilante y la herramienta de corte en V según si la pieza necesita pliegue; el hendido y el kiss-cut van en paralelo, con sus propias escalas.
El límite inferior es otro problema: el material fino no se sostiene solo
Cortar material grueso es difícil porque la cuchilla tiene que atravesarlo entero sin quemar, romper ni inclinarse. Cortar material fino es difícil por la razón contraria: la cuchilla lo atraviesa casi de inmediato y todo lo que viene después es una pelea por mantener el material donde estaba. La dificultad no disminuye a medida que el material adelgaza. Cambia de forma.
La propiedad que manda es la rigidez a la flexión, y escala con el cubo del grosor. Reduzca el grosor a la mitad y la hoja no se vuelve el doble de flexible: se vuelve ocho veces más flexible. Por eso el salto de 0,5 mm a 0,1 mm no es una continuación suave del mismo trabajo, y por eso un ajuste de vacío que sujeta una hoja de 0,5 mm no sujetará una de 0,1 mm.
En ese extremo del rango aparecen cuatro problemas distintos que se confunden entre sí porque todos se manifiestan como un borde malo o una pieza mala. Tienen causas distintas y soluciones distintas, y por eso ninguna medida de diagnóstico aislada los resuelve los cuatro.
| Síntoma | Qué se ve | Causa | Solución correcta |
|---|---|---|---|
| Arrugas | El material se acumula delante de la cuchilla y el borde se desvía | La hoja no está totalmente plana, así que el material se empuja en lugar de seccionarse | Sujeción por vacío en toda la superficie; reducir la velocidad de avance |
| Levantamiento con la cuchilla | La pieza sube en la carrera de subida o desaparece bajo la hoja | Fuerza de sujeción insuficiente frente a la adherencia y la fricción | Aumentar el vacío; revisar tipo de hoja y profundidad de entrada |
| Adherencia estática | Las piezas pequeñas se pegan entre sí o a la mesa | Carga por fricción en film delgado | Controlar la humedad; cambiar la forma de retirar las piezas |
| Deformación al retirar | La pieza está bien cortada y se estira al despegarla | La pieza es demasiado flexible para levantarla sin romperla | Diseñar la imposición con puentes, o pasar a kiss-cut y dejarla sobre el liner |
La última fila es la que conviene llevar a una conversación comercial. Cuando una pieza es demasiado flexible para manipularla, la respuesta normalmente no es una máquina mejor: es dejar de liberar la pieza. Un kiss-cut mantiene cada pieza sobre el soporte, lo que resuelve el manejo en origen. Eso no cuesta nada especificarlo por adelantado y cuesta una tirada entera a la basura descubrirlo después.
Lo que fija el suelo en 0,1 mm no es la resolución del control ni la cifra de precisión del folleto. Es el punto a partir del cual el material ya no puede mantenerse plano y seccionarse de forma predecible, y a partir del cual un filo que siempre tiene un pequeño radio de redondeo empieza a empujar el material en lugar de cortarlo. De ahí una regla que desconcierta a los distribuidores con frecuencia: la cifra de 0,1 mm es un suelo de espesor de material, no una especificación de precisión. Describe hasta qué calibre se puede procesar, no con cuánta exactitud se mantiene una cota.
Espesor nominal frente a lo que la cuchilla encuentra
Toda cifra de grosor en una especificación es un espesor relajado, medido con la hoja suelta sobre un banco. Sobre la mesa es otro número, porque el vacío que sujeta el material también lo comprime.
El material blando y poroso es el que más se comprime. Un tablero de espuma de 10 mm en el banco puede quedar notablemente más fino a pleno vacío, y la cuchilla debe ajustarse a la altura comprimida. Si la profundidad se fija con la medida del banco, la punta se queda corta y deja fibras unidas por abajo; si se pasa, se clava en la placa de sacrificio y desafila el filo. Ninguno de los dos fallos parece un error de profundidad en la pieza acabada: uno se lee como hoja defectuosa y el otro como placa gastada.
La porosidad juega en dos direcciones. La espuma de celda abierta y el non-woven dejan pasar el aire, así que el vacío pierde agarre a través de la propia hoja y el material puede comprimirse de forma desigual, inclinándose bajo la herramienta. El material denso, como el acrílico, sella bien y sujeta con fuerza pero apenas se comprime, lo que significa que el control de profundidad tiene que venir de la máquina y no de que el material ceda.
La regla es medir sobre la mesa, con vacío, a lo largo de la trayectoria de corte —no en el banco ni en la esquina de la hoja— y añadir un margen pequeño en lugar de uno grande. Un margen excesivo mete la cuchilla en la placa de sacrificio en cada pasada, que es cómo una placa que debería durar meses se corta en semanas. El mismo razonamiento explica una frase que suena a marketing y en realidad es una advertencia: el grosor máximo de corte es lo que alcanza el cabezal en material ideal; el grosor práctico de corte es lo que alcanza en este material, con esta densidad y con este vacío, y siempre es el menor de los dos.
Cuando el trabajo supera al cabezal
Un grosor por encima del rango de trabajo no es un callejón sin salida, pero las tres salidas tienen estructuras de coste muy distintas, y elegir entre ellas es una decisión de producción y no de compra.
Cambiar de cabezal. Es lo más barato y lo más rápido cuando otro cabezal ya cubre el rango. Una pieza de PVC rígido de 4 mm que una cuchilla de arrastre no puede resolver es trabajo rutinario para la cuchilla oscilante o para el husillo de la G6, y el cambio son minutos. Este es todo el argumento del carro modular: la máquina ya hace el trabajo en cuanto tiene el cabezal correcto montado.
Dar varias pasadas. Es la respuesta estándar para material grueso o denso que una sola pasada profunda no despeja. Cada pasada retira menos material y mantiene la carga sobre la hoja dentro de lo que la hoja admite sin flexionarse. El coste es tiempo, y el tiempo en material grueso no es lineal: una segunda pasada casi duplica el ciclo y añade una segunda ocasión de error de registro. Funciona, y es la opción equivocada para volumen.
Cambiar de proceso. A partir de cierto grosor el material deja de ser un trabajo de cuchilla. La madera maciza, el MDF, el aluminio grueso y los compuestos densos pertenecen a un router; los bloques de espuma profunda, a una máquina de hoja larga concebida para bloque; el corrugado de doble pared en volumen, a un troquel. Una cortadora plana de cuchilla es la respuesta correcta para la inmensa mayoría del trabajo de rotulación, packaging y expositores, y no lo es para todo: decirlo a tiempo es lo que mantiene honesta una especificación.
Un caso relacionado parece un problema de grosor y no lo es. Cuando la pieza debe plegarse en lugar de separarse, la restricción es la geometría de la ranura y depende de la construcción del tablero, no del calibre: un panel alveolar de 10 mm y un tablero de espuma maciza de 10 mm tienen el mismo grosor y son trabajos de ranurado en V completamente distintos, porque uno tiene celdas que abrir y el otro una piel continua. La guía de ranurado en V de panel alveolar cubre ese caso.
Cómo interactúa el grosor con la precisión
La precisión no mejora ni empeora de forma constante a lo largo del rango. Es peor en los dos extremos por razones opuestas y mejor en el centro, y saber en qué extremo está uno indica qué corrección aplicar.
En material fino el error viene de que el material se mueve. La cuchilla puede estar exactamente donde la puso el programa, pero la hoja se desplazó una décima de milímetro entre el momento en que se asienta el vacío y el momento en que llega el corte, así que la pieza sale mal de una forma que ninguna calibración corrige. Reducir la velocidad de avance y mejorar la sujeción lo resuelven; revisar la precisión declarada de la máquina, no. En material grueso el error viene de que la cuchilla se inclina: la hoja es inamovible y la herramienta es el elemento flexible, así que la cara superior mide correcta y la inferior mide de más. La corrección es menos voladizo, una hoja más gruesa o un cabezal distinto, y tampoco es un ajuste de calibración.
En el centro del rango, con el cabezal correcto y una cuchilla expuesta justo lo necesario, las cifras de la propia máquina pasan a ser las útiles: ±0,01 mm de precisión de procesamiento, ±0,02 mm de repetibilidad de posicionamiento y una cámara CCD con 0,025 mm de resolución para el registro impresión-corte. Describen la capacidad de la máquina y solo se sostienen mientras el material y la herramienta se comporten, que es la parte que la ficha técnica deja al lector.
Qué medir antes de especificar una máquina
Cinco mediciones resuelven la mayor parte de la cuestión del grosor antes de que se mueva dinero.
- Grosor sobre la mesa y con vacío. No la cifra del banco. Este es el número que encuentra la cuchilla.
- Variación dentro de una misma hoja. La variación local de espesor es común en espuma y en cartón reciclado, y fija el margen que hay que llevar.
- Densidad, no solo grosor. Una espuma de 20 mm y un acrílico de 20 mm son dos trabajos distintos con dos cabezales distintos.
- Si la pieza debe separarse o plegarse. Esto decide entre cuchilla y corte en V antes de cualquier discusión de grosor, y decide si el hendido entra o no.
- Qué tiene que soportar la pieza después del corte. Si es demasiado flexible para recogerla, la respuesta puede ser un kiss-cut sobre el liner y no un corte total con puentes.
Después aplique la regla que resuelve el rango de portada: lea 0,1–50 mm como una cifra de plataforma y pregunte qué cabezales incluye el presupuesto. Una K8 o L8 configurada para muestra y series cortas no llevará el mismo juego de cabezales que una L10 o K10 orientada a automatización y volumen, y el rango real de grosor sigue a los cabezales y no al número del modelo. Acierte con la lista de cabezales y el grosor deja de ser un rango para convertirse en un número para su material.
Preguntas frecuentes
¿Qué grosor puede cortar una máquina de corte digital?
Aproximadamente de 0,1 mm a 50 mm, pero ese rango es la unión de cinco cabezales intercambiables y no el recorrido de una máquina. La cuchilla de arrastre cubre de 0,1 a 3 mm, la oscilante hasta 50 mm y la herramienta de corte en V de 3 a 50 mm. El hendido y el kiss-cut se miden en escalas completamente distintas. Lo que corta una máquina concreta depende de qué cabezales lleve.
¿Qué limita el grosor máximo de corte?
El voladizo de la cuchilla. La parte expuesta de una hoja es una viga en voladizo, y la carga lateral durante el corte la flexiona, de modo que la punta se desvía de la trayectoria programada mientras la sección superior, que está sujeta, se mantiene fiel. El resultado es un borde en bisel y una cara inferior sobredimensionada. La longitud de la cuchilla solo importa por cuánto de ella queda expuesta: una cuchilla larga montada corta se comporta como una corta.
¿Por qué el grosor mínimo es 0,1 mm y no cero?
Porque por debajo de cierto calibre el material no puede mantenerse plano ni seccionarse de forma predecible. La rigidez a la flexión cae con el cubo del grosor, así que una hoja con la mitad de espesor es ocho veces más flexible, y un filo con cualquier radio de redondeo empieza a empujar el material en lugar de cortarlo. Esa cifra describe un suelo de material, no una tolerancia dimensional.
¿Puede una cuchilla de arrastre cortar material de 5 mm?
No con buen resultado, y el obstáculo no es el alcance de la hoja. La cuchilla de arrastre se guía remolcando una hoja que gira libremente detrás del centro de la herramienta, con un offset de unos 0,25 mm entre punta y pivote, y genera fuerza lateral en cada giro. Un material más grueso reduce el offset efectivo y aumenta esa fuerza, así que las esquinas se redondean y los bordes se desgarran. Las herramientas concebidas para más profundidad usan un offset mayor, comprando alcance a cambio de un radio de esquina mínimo mucho mayor.
¿Coincide el espesor de la ficha técnica con lo que cortará la máquina?
No exactamente. Las cifras de ficha son espesor relajado medido en un banco; sobre la mesa el vacío comprime el material blando, así que la cuchilla encuentra una hoja más fina. La profundidad debe fijarse con la altura comprimida medida bajo vacío. El grosor máximo de corte es lo que alcanza el cabezal en material ideal; el grosor práctico en su material siempre es el menor de los dos.
¿Y si mi material es más grueso que el rango de la máquina?
Tres opciones en coste creciente: cambiar a un cabezal que cubra el rango, dar varias pasadas con menos profundidad cada una, o llevar el trabajo a otro proceso como fresado, una máquina de hoja larga para bloque o un troquel. Las pasadas múltiples funcionan pero escalan mal, porque una segunda pasada casi duplica el ciclo. A partir de cierto grosor el material simplemente deja de ser un trabajo de cuchilla.