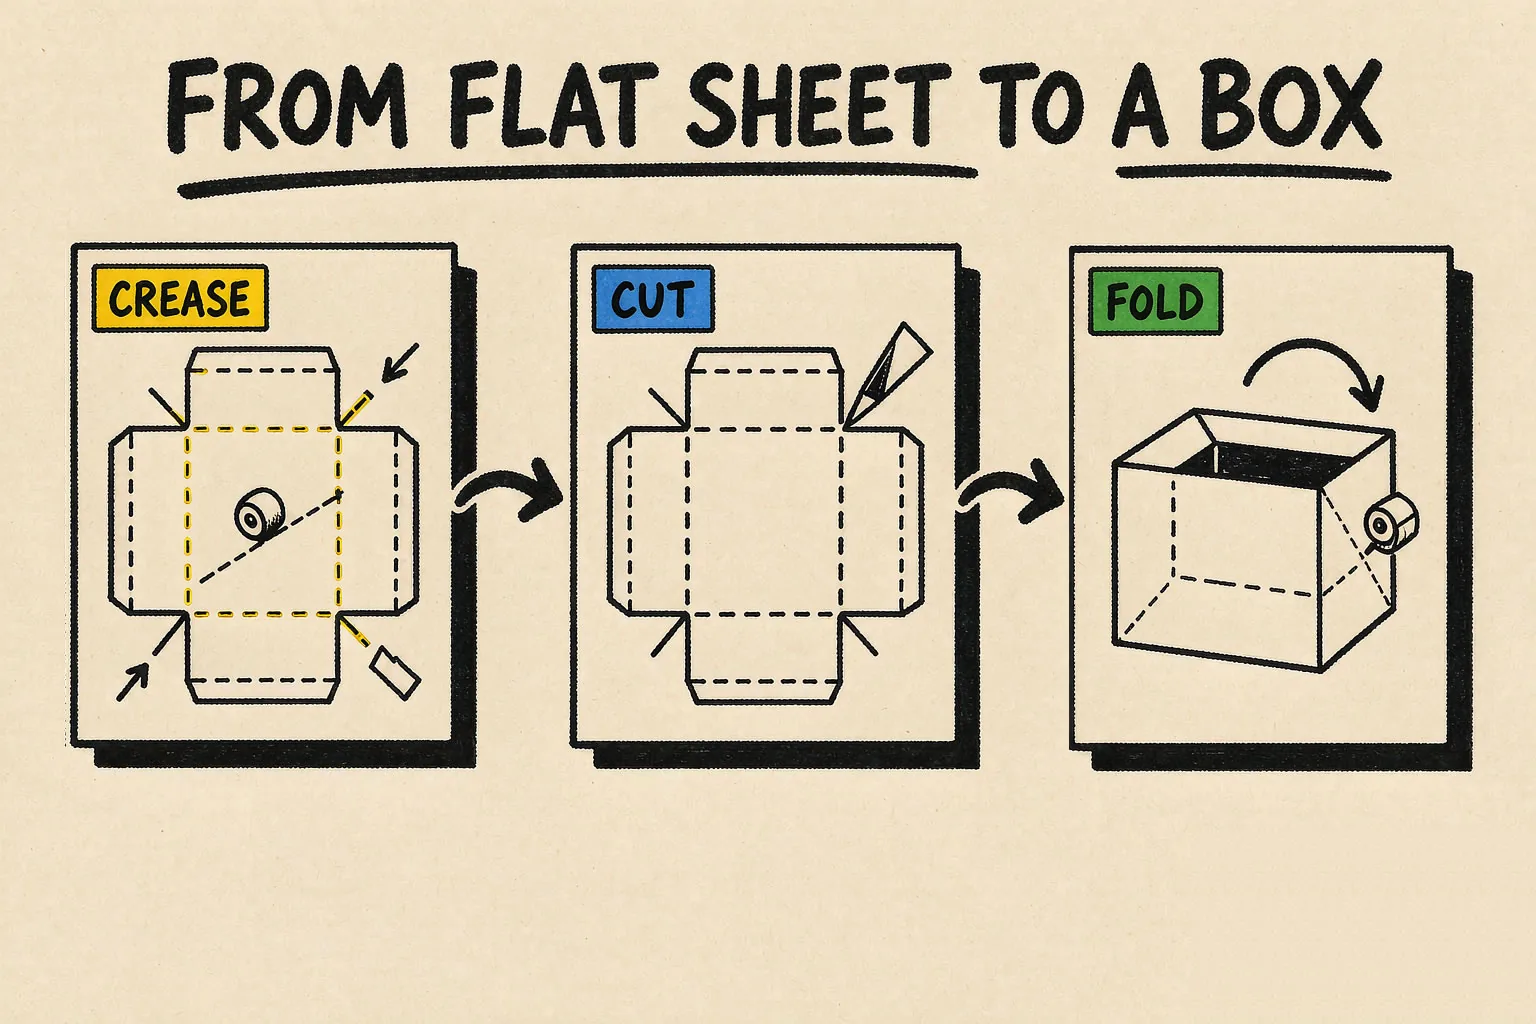
Un prototipo de empaque no es un dibujo de una caja. Es una caja que alguien que no la diseñó ha llenado, cerrado y abierto, y existe para encontrar los fallos que ninguna pantalla muestra. Los fallos son físicos: una lengüeta que se abre sola, un hendido que se agrieta en el segundo pliegue, un panel que mide correctamente y aun así no cierra porque el cartón es 0,4 mm más grueso de lo que el modelo suponía.
Por eso el prototipado en una cortadora de mesa plana es una actividad distinta del corte de producción. En producción el objetivo es el rendimiento. En prototipado el objetivo es la velocidad de iteración y la verdad dimensional, lo que pone los requisitos en otro orden.
Por qué la muestra es la especificación
Un modelo CAD de una caja plegable lleva el espesor del cartón como un número. El cartón real varía dentro de una bobina, y la variación suele ser mayor que la holgura diseñada en el cierre. Un prototipo cortado con el cartón real de producción lo revela en diez minutos. Un prototipo cortado con un sustituto de espesor nominal no lo revela.
Lo mismo vale para el comportamiento del hendido. El ancho de hendido, el espesor del cartón y el recubrimiento interactúan, y el resultado difiere entre dos proveedores de material nominalmente idéntico. Una muestra cortada y plegada con el material real es la única forma fiable de ajustar el hendido, y por eso la primera muestra de un material nuevo es siempre una prueba de ajustes tanto como una prueba de diseño.
Los seis pasos
El flujo siguiente supone una cortadora con cuchilla oscilante y cabezal de hendir, que es la configuración mínima para trabajo de empaque estructural.
Paso uno — limpiar el archivo. El trazado de troquel debe estar cerrado, en una sola capa, a escala 1:1 en milímetros, con las líneas de hendido en una capa separada de las líneas de corte. La mayoría de las primeras muestras malas son un problema de archivo: contornos abiertos que el software cierra con una recta, o un dibujo exportado a escala 0,1. Corte y hendido deben ser distinguibles por la máquina, no por la memoria del operador.
Paso dos — ajustar la herramienta. Corte con EOT en corrugado y cartón más grueso, con DCT en cartulina delgada donde importe el acabado del borde. Henda con CCT. Si la estructura tiene un pliegue que debe formar una esquina viva —bases de display, algunas esquinas de caja rígida—, la línea de pliegue pasa a ser una ranura en V y la abre el VCT. Los cambios de cabezal son sin herramientas y tardan menos de tres minutos en las máquinas LDCUT, así que una estructura mixta con hendido y ranura en V es un solo montaje, no dos.
Paso tres — ajustar la profundidad contra el material. La profundidad se referencia contra la superficie del material, no contra la mesa. En los modelos 10 el ajuste de herramienta por doble infrarrojo lo hace de forma automática tras un cambio de cabezal; en los modelos 8 la profundidad se ajusta a mano y conviene reverificarla tras cada cambio. Es el paso en el que una máquina ahorra o cuesta más tiempo en un taller de prototipos, porque prototipar significa cambiar de cabezal con frecuencia.
Paso cuatro — hendir, cortar y retirar. Ejecute la hoja y retire el sobrante a mano. Si el sobrante no se levanta limpio, el corte está incompleto en algún punto, y una muestra montada con una pieza cortada a medias le enseñará la lección equivocada sobre el ajuste.
Paso cinco — montar y cargar. Pliegue, encolare y llene con el producto real o con un sustituto de peso equivalente. Llenar no es opcional: una caja que se ve correcta vacía y se abomba al cargarla ha fallado, y el fallo solo aparece bajo carga.
Paso seis — medir y registrar. Registre el ancho de hendido, el ajuste de profundidad, el lote de material y las dos o tres dimensiones que importan para el ajuste. Ese registro es lo único que hace la siguiente iteración más rápida que esta.
Tres estructuras y su herramienta
Las tres familias siguientes cubren la mayor parte del trabajo de prototipado de empaque. Difieren en herramienta y en el parámetro que decide el éxito.
| Estructura | Cartón típico | Corte | Pliegue | El parámetro que decide el éxito |
|---|---|---|---|---|
| Caja ranurada 0201 (RSC) | Corrugado de pared simple o doble | EOT | CCT en las líneas de plegado, o sin hendido en una RSC sencilla | La dirección de la flauta frente al pliegue. Hendir atravesando la flauta agrieta el liner |
| Caja con lengüeta superior e inferior | Cartón plegable, 250–400 g/m² | DCT para el acabado del borde | CCT | El ancho de hendido frente al espesor del cartón. Un ajuste equivocado se ve en la línea de pliegue antes que en cualquier otro sitio |
| Caja rígida (estuches armados) | Cartón gris forrado con papel impreso | EOT en cartón gris | VCT para las ranuras de esquina, CCT para los pliegues del forro | La profundidad de ranura frente al espesor del cartón gris. El forro oculta una ranura desviada 0,2 mm y la delata en las esquinas |
La RSC parece el caso fácil y no lo es. El corrugado resiste el hendido porque la flauta es un hueco: la rueda de hendir aplasta la flauta por un lado y el cartón recupera por el otro. Cortar un marcado en lugar de hendirlo, o hendir a lo largo de la flauta en vez de atravesarla, cambia cómo se comporta la caja al apilarse. Para la disposición del desplegable y la dirección de la flauta, vea la guía de corte de cajas de corrugado.
La caja rígida es el caso en el que una máquina de cuchilla y un cabezal de ranura en V sustituyen juntos a un paso especializado de corte de esquinas. El VCT abre el canal en V que permite plegar el cartón gris en una esquina de 90 grados sin costura visible, y la tolerancia del forro la fija esa ranura y no la mano del operador.
Qué le exige este flujo a una máquina
El prototipado impone a una cortadora exigencias poco habituales, y no son las que le impone la producción.
Cambios frecuentes de cabezal. Un taller de prototipos alterna entre cortar, hendir y ranurar varias veces al día. Eso convierte el ajuste de herramienta en la opción más valiosa de la máquina, y es la razón honesta para elegir una K10 o una L10 en lugar de una K8 o una L8 en un entorno de prototipos, pese a la especificación de corte idéntica.
Hojas pequeñas y variadas. Los prototipos se cortan con recortes y hojas de muestra, no con palés de producción completos. En los modelos de cuchilla LDCUT la mesa transportadora de fieltro rodante con sujeción por vacío por zonas permite activar las zonas según hojas pequeñas, de modo que una pieza de 400×300 mm no queda retenida por un campo de vacío diseñado para 1600×2500 mm.
Tolerancia a materiales raros. El trabajo de prototipos atrae materiales que la planta de producción nunca ve: un cartón recubierto nuevo, un material reciclado, una hoja laminada. Todos exigen un corte de prueba antes de juzgar el diseño, porque el material cambia el hendido y la profundidad.
Registro en forro impreso. En las cajas rígidas el forro se imprime antes de aplicarse y debe alinearse con el cartón de debajo. La cámara es estándar en los cinco modelos LDCUT con resolución de 0,025 mm, lo que da 0,025 mm de registro en las marcas, con la salvedad de que la cifra se mantiene en las marcas y crece hacia el borde opuesto a medida que el material impreso se estira. En un forro ya impreso y reposado, esa diferencia merece medirse antes de una corrida.
Cotizar: por pieza o por hora
El trabajo de prototipos suele cotizarse de una de dos formas, y la elección cambia la conversación con el cliente.
Por pieza encaja en una cantidad de muestra definida a partir de un archivo fijo: diez cajas, un diseño, un material. El precio lo domina la preparación y no el tiempo de corte, y por eso la décima muestra cuesta una fracción de la primera.
Por hora encaja en trabajo de desarrollo donde el diseño todavía se mueve: un número desconocido de iteraciones sobre un número desconocido de materiales. El cliente compra acceso a la máquina y al criterio del operador por un bloque de tiempo.
El error en ambos casos es cotizar el tiempo de corte como si escalara con la superficie. No lo hace. El tiempo de corte escala con la longitud total de trayectoria, y una caja pequeña con un trazado decorativo puede llevar más recorrido que un embalaje grande y liso. Es la misma aritmética que se usa al elegir una cortadora de empaque, donde la estimación es la velocidad de corte de la máquina dividida por la longitud de trayectoria por hoja.
Para una cortadora digital, la afirmación honesta sobre el costo es que la máquina elimina el troquel, no la mano de obra. Alguien sigue ajustando la profundidad, retirando sobrantes, plegando y encolando. Lo que cambia es el umbral del pedido: una corrida de doce deja de ser una molestia antieconómica.
Dónde este proceso es la elección equivocada
El prototipado digital no es la respuesta correcta a toda pregunta de empaque, y los límites son mecánicos y no comerciales.
Si el diseño nunca va a cambiar y el volumen es alto, un troquel de cuchilla de acero y una prensa plana superan a cualquier máquina de cuchilla en costo por pieza. Prototipar en una cortadora es un paso previo a esa decisión, no un sustituto de ella.
Si la estructura necesita una pared más gruesa de lo que el cabezal alcanza en una pasada, el proceso no es un proceso de cuchilla. Los componentes de PVC rígido y acrílico —cavidades de blíster, herrajes de PLV, soportes de exposición— necesitan husillo, que en las máquinas LDCUT significa la cortadora plana digital G6.
Si el requisito es una muestra con herramienta blanda en un material con el que la máquina nunca se ha probado, el primer corte es una prueba de material y debe tratarse como tal: una sola pieza, medida, antes de comprometer un diseño.
Páginas relacionadas
- Selección de cortadora para empaque — la tabla de decisión de cinco preguntas
- Gama de cortadoras planas digitales — especificaciones de los cinco modelos
- Guía de compatibilidad de materiales — material frente a cabezal
- Panorama de aplicaciones — las otras siete áreas de aplicación
- Declaración de precisión — qué cubre la cifra de registro