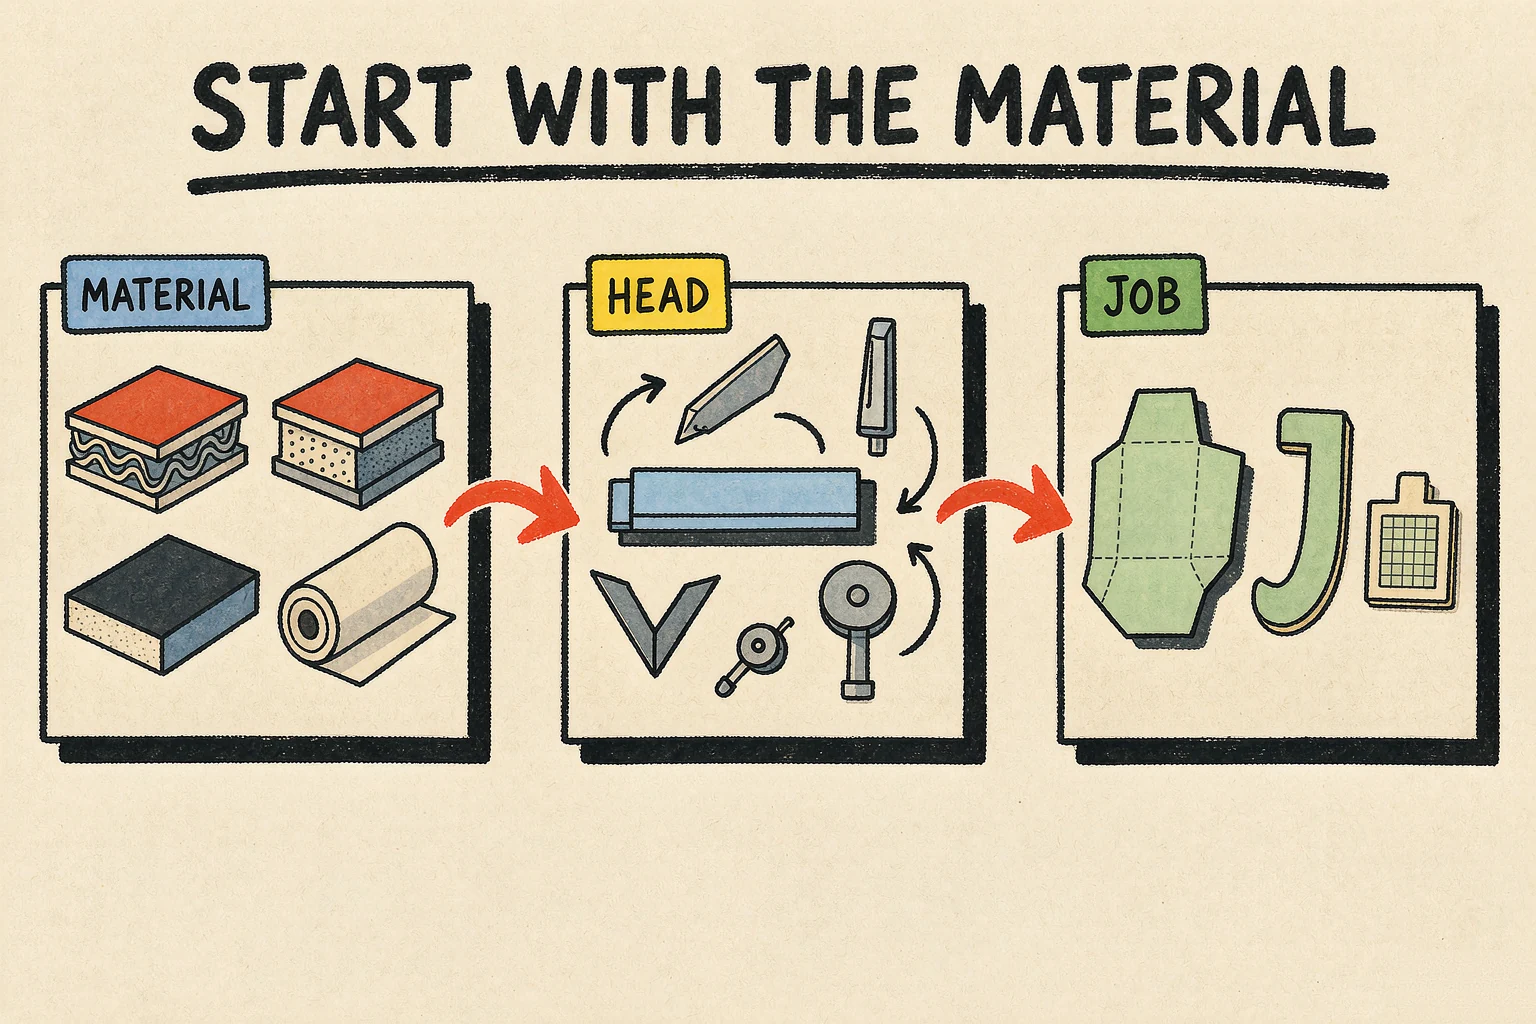
La mayoría de las compras de una cortadora fallan en el mismo punto: el comprador elige la máquina antes de decidir qué material y qué tipo de corte necesita el trabajo. Una cuchilla preparada para corrugado desgarra el vinilo. Un husillo que contornea acrílico destruye una hoja de espuma rígida. Esta página va en el sentido contrario: primero el trabajo, después el material, la máquina y el cabezal.
Cada entrada indica qué puede y qué no puede hacer el proceso sobre ese material. Cuando un trabajo queda fuera de la capacidad, lo dice.
Las aplicaciones de un vistazo
La tabla es el resumen. Las secciones posteriores explican los límites, y ahí está la mayor parte de la decisión real. La última fila no es un sector: el registro se aplica al trabajo impreso en cualquiera de los siete anteriores, y se trata en la guía de registro por visión CCD, no en una sección propia.
| Aplicación | Material típico | Máquina | Cabezal | Dónde está el límite |
|---|---|---|---|---|
| Empaque y cajas plegadizas | Cartón corrugado, cartulina, cartón gris | K8 / L8 para muestras, K10 / L10 para volumen | EOT para corte, CCT para hendido | La profundidad de hendido en cartón grueso exige una prueba antes de comprometer una tirada |
| Señalización y display | Vinilo, película de PVC, espuma rígida, acrílico | K/L para hoja y rollo, G6 para acrílico rígido | DCT para película, EOT para panel, husillo para acrílico | El acrílico de más de unos milímetros es trabajo de husillo, no de cuchilla |
| Espuma rígida y panel KT | Espuma rígida, panel KT, espuma acústica | K8 / L8 o K10 / L10 | EOT | La espuma muy blanda se comprime si la sujeción no está ajustada |
| Panel nido de abeja | Panel nido de abeja, panel decorativo | K10 / L10, o G6 para contornear panel | VCT para ranura en V, husillo en la G6 | La profundidad de ranura la fija el espesor de las pieles, que varía según el proveedor |
| Cartulina y cartón gris | Cartulina, cartón gris, cartón para caja rígida | K8 / L8 o K10 / L10 | CCT para hendido, EOT para corte | La calidad de esquina en cartón gris grueso depende del ancho de hendido, no del filo de la cuchilla |
| ABS y plástico rígido en hoja | ABS, PVC rígido, panel fenólico | G6 para espesor de hoja, DCT en K/L para película delgada | Husillo en la G6, DCT para material delgado | La hoja rígida gruesa pide velocidades de husillo que los modelos de cuchilla no tienen |
| Adhesivos y etiquetas | Vinilo, papel PP, material de etiqueta sobre liner | K8 / L8 o K10 / L10 | KCT para corte parcial, DCT para corte pasante | La profundidad de corte parcial debe reajustarse cuando cambia el espesor del liner |
| Paneles impresos que necesitan registro | Cartón, película y etiquetas ya impresos | Cualquier modelo, cámara de serie en los cinco | Cualquier cabezal, con la cámara en el circuito | El registro se sostiene en las marcas; el borde lejano se mueve con el estiramiento del sustrato |
Empaque y cajas plegadizas
Es la aplicación donde una cortadora digital sustituye a la troqueladora con más claridad, porque el argumento económico no depende de la velocidad. Un troquel de acero cuesta dinero antes de cortar la primera caja, y un cambio de diseño vuelve a costar dinero. Una máquina digital cuesta una importación de archivo.
Trabajan dos cabezales. El EOT corta el desplegable de forma pasante. El CCT marca las líneas de pliegue, y eso es lo que separa una caja plegadiza de un montón de rectángulos cortados. Cortar sin hendir produce una caja que se rompe por el pliegue y nunca queda a escuadra.
El límite que conviene conocer antes de comprar: la calidad del hendido depende de ajustar el ancho de hendido al espesor del cartón. Corrugado, cartulina y cartón gris piden cada uno un perfil de hendido distinto, y el mismo cabezal no resuelve los tres con un solo ajuste. Para volumen de producción, los modelos 10 justifican su precio por el ajustador automático de herramienta, que reajusta la profundidad tras un cambio de cabezal en lugar de depender del operador. Empiece por la guía de corte para empaque para el proceso, o por la comparación de máquinas para empaque para elegir modelo.
Señalización y display
La señalización no es un solo material, y por eso arruina tantas decisiones de compra. Un taller que corta gráficos en vinilo, impresiones sobre espuma rígida y letras en acrílico necesita tres procesos distintos, y ningún cabezal los cubre.
El DCT se ocupa de la parte de película: vinilo, material en rollo de PVC, papel PP, panel reflectante. Gira libremente 360 grados, y eso es lo que hace posibles la rotulación manuscrita y los contornos complejos sin levantar la hoja. El EOT se ocupa de la parte de panel: espuma rígida, panel KT, cartón de presentación. El acrílico es el punto de división. El acrílico delgado se puede marcar y quebrar; todo lo estructural pasa a un husillo, y en las máquinas LDCUT eso significa la cortadora de mesa plana G6, cuyo husillo gira a 40.000 o 60.000 rpm sobre una mesa de succión de doble uso con abrazaderas.
El desarrollo completo del proceso está en la guía de corte para señalización y display.
Espuma rígida y panel KT
La espuma rígida y el panel KT son los materiales más tolerantes de la gama y los que más se estropean. El corte en sí es sencillo para el EOT: una carrera oscilante vertical separa el material sin arrastrarlo. El problema es la sujeción. La espuma rígida es ligera y de celda cerrada, así que un vacío demasiado fuerte marca la superficie y un vacío demasiado débil deja que la hoja se levante en un corte largo, lo que aparece como un borde escalonado a media hoja.
Tanto los modelos 8 como los 10 usan una mesa de transporte de fieltro con sujeción por vacío por zonas, de modo que las zonas se conmutan según el tamaño de la hoja. La velocidad de corte la fijan la densidad de la espuma y el diseño, no el techo de la máquina. Vea corte de espuma rígida y corte de panel KT para la discusión de parámetros.
Panel nido de abeja
El panel nido de abeja es donde la ranura en V se gana su lugar. El VCT abre un canal en V en la superficie para que el panel se pliegue en esquina sin aplastar el núcleo. Cortar de forma pasante y unir los bordes da una junta más débil en cualquier aplicación de display o mobiliario.
Dos restricciones gobiernan el trabajo. Primera: la profundidad de ranura debe ajustarse al espesor de las pieles, y ese espesor varía entre proveedores de un panel nominalmente idéntico. Segunda: el núcleo es casi todo aire, así que la sujeción debe ser lo bastante suave para no colapsarlo. En las máquinas LDCUT el VCT hace la ranura en los modelos K y L; cuando el trabajo exige contornear un panel rígido de nido de abeja en lugar de plegarlo, la herramienta correcta es el husillo de la G6 y el VCT no aplica.
El detalle del proceso está en la guía de ranura en V para nido de abeja.
Cartulina y cartón gris
La fabricación de caja rígida vive o muere por el hendido y la esquina. La cartulina y el cartón gris son densos, y un hendido demasiado superficial agrieta el recubrimiento en el pliegue mientras que uno demasiado profundo deslaminilla el cartón. El CCT está diseñado exactamente para esto, y su lista oficial de materiales cubre cartulina, cartón gris, cartón corrugado y cartón para empaque.
El error del comprador es juzgar esta aplicación por la velocidad de corte. Aquí la velocidad es irrelevante: un panel de caja rígida es pequeño y la tirada es corta. Lo que importa es la consistencia del hendido en toda la hoja, y por eso el ajustador automático de herramienta de los modelos 10 vale más que una velocidad de desplazamiento mayor en este trabajo. Vea corte de cartulina y cartón gris.
ABS y plástico rígido en hoja
El ABS aparece en dos listas distintas, y la distinción importa. El DCT incluye el ABS entre sus materiales, lo que cubre hoja y película delgada de ABS. El ABS estructural —el que se usa en letras de señalización, expositores de punto de venta y protectores de máquina— es trabajo de husillo, porque una cuchilla de arrastre sobre plástico rígido grueso produce marcas de vibración y un borde con destalonado.
En las máquinas LDCUT eso significa la G6, con el husillo a 40.000 o 60.000 rpm. Los modelos de cuchilla se pueden pedir con husillo opcional, pero debe especificarse antes de producción y no se puede instalar después, y es la decisión que más compradores lamentan. La guía de corte de ABS cubre el límite de espesor.
Adhesivos y etiquetas
El trabajo de etiqueta es un problema de corte parcial, no de corte. El KCT atraviesa el material de la cara y se detiene en el liner, de modo que la etiqueta permanece sobre su soporte hasta que se aplica. Equivoque la profundidad en unas centésimas de milímetro en una dirección y el liner queda marcado; en la otra dirección, la cara no queda completamente separada.
El KCT no forma parte de la configuración estándar. Cada modelo de cuchilla se entrega con EOT más un cabezal a elección, así que un taller de etiqueta debe pedir el KCT como ese segundo cabezal. La profundidad se ajusta por trabajo, y cambiar a otro liner obliga a reajustarla. Cuando el arte está impreso y el corte debe seguirlo, la cámara cierra el circuito: es de serie en los cinco modelos, con 0,025 mm de resolución, lo que da 0,025 mm de registro en las marcas. Vea técnica de corte parcial y corte de vinilo y adhesivos.
Cómo elegir entre cuchilla y husillo
La pregunta aparece en casi toda consulta, y tiene una respuesta mecánica antes que comercial.
Una cuchilla separa el material a lo largo de una trayectoria. Funciona cuando el material es delgado respecto a la hoja, cuando el corte puede empezar por un borde y cuando el material no se comprime alejándose de la cuchilla. Un husillo arranca material por rotación. Funciona cuando el material es rígido, cuando el corte necesita una pared vertical con acabado controlado y cuando la geometría del borde importa más que la velocidad.
Espuma, corrugado, cartulina, vinilo y la mayor parte del panel de display son trabajo de cuchilla. Acrílico, PVC grueso, compuestos y ABS estructural son trabajo de husillo. El nido de abeja es ambas cosas, según si el trabajo pliega o contornea. La guía de compatibilidad de materiales enumera cada material frente a cada cabezal, y la referencia de cabezales explica qué hace cada uno de los cinco.
De la aplicación a la configuración
Con la aplicación fijada, la configuración se resuelve con tres preguntas. Qué cabezal necesita el material principal. Si el trabajo exige un segundo cabezal para un segundo material, recordando que una máquina lleva EOT más uno. Y si el volumen justifica los modelos 10 frente a los 8, que es una pregunta sobre ajuste de herramienta y lubricación, no sobre velocidad.
El comprador que quiera el detalle de especificaciones debería leer la declaración de precisión antes de comparar cifras, porque la mayoría de las cifras publicadas no se miden de la misma manera. El comprador que quiera la comparación comercial debería empezar por la gama de cortadoras de mesa plana y después por la guía de estructura de costos.
Páginas relacionadas
- Gama de cortadoras de mesa plana — los cinco modelos con especificaciones completas
- Guía de compatibilidad de materiales — cada material frente a cada cabezal
- Aplicación de prototipos de empaque — el flujo de empaque en detalle
- Cortadora digital frente a troquelado — cuándo el troquel sigue ganando
- Declaración de precisión — qué miden realmente las cifras publicadas